

A sua luz de óleo só vai acender quando o motor explodir: Como rebarbas de fábrica derretem os mancais do seu Hyundai e disparam a biela como um projétil.
A falha catastrófica dos motores Hyundai/Kia Theta II origina-se num vício de usinagem industrial. Limalhas metálicas remanescentes da fábrica desprendem-se, estrangulando a folga de lubrificação de 0,025 mm. A inanição de óleo funde as bronzinas a 180°C, convertendo a biela num projétil balístico de 836 Joules que perfura o bloco antes mesmo que o sensor de óleo atrasado consiga alertar o condutor no painel.

Introdução ao Escopo Investigativo
O presente dossiê técnico constitui uma investigação forense exaustiva sobre as falhas estruturais crônicas inerentes à família de motores Theta II (abrangendo as variantes G4KD, G4KE, G4KF, G4KH e G4KJ), produzidos e implementados globalmente pela Hyundai Motor Company e pela Kia Motors Corporation. Este relatório opera sob o escopo de uma estrita imparcialidade clínica, isolando minuciosamente a física de materiais, a metalurgia aplicada, a fluidodinâmica de lubrificação e os processos industriais que regem o colapso mecânico catastrófico destes propulsores.
O foco absoluto desta investigação recai sobre a disfunção originada no processo de usinagem industrial via Controle Numérico Computadorizado (CNC), a termodinâmica da falha de lubrificação em mancais de deslizamento, a telemetria letalmente defasada dos sensores de emergência e a física cinética envolvida no desprendimento de bielas. Todos os dados dimensionais, tolerâncias mecânicas, métricas operacionais e cronologias legais aqui apresentados são rigorosamente fundamentados em Manuais de Serviço de Fábrica (FSM) da Hyundai e Kia, Boletins de Serviço Técnico (TSB), registros federais da agência governamental estadunidense National Highway Traffic Safety Administration (NHTSA) e laudos de engenharia anexados a ações coletivas periciais.
1. Arquitetura Fluidodinâmica e a Gênese do Erro de Manufatura
Para compreender a inexorabilidade da falha que acomete a família Theta II, é imperativo desconstruir as métricas exatas de operação e a lógica de manufatura que permitiu a criação de um vício oculto no interior da estrutura motriz.
1.1. O Processo de Usinagem CNC e a Remoção Ineficiente de Rebarbas
Os motores Theta II operam com um virabrequim de aço forjado. O design de engenharia deste componente exige a perfuração cruzada (cross-drilled) contínua para garantir o suprimento ininterrupto de óleo, em um ângulo de 360 graus de rotação, para os mancais das bielas. Durante a etapa de fabricação em instalações como a Hyundai Motor Manufacturing Alabama (HMMA), o virabrequim é submetido a máquinas de usinagem CNC que perfuram o metal para criar as galerias internas. O fluxo de óleo deve viajar da galeria principal do bloco, ingressar nos mancais principais (main journals) através dessas perfurações e sair nos colos de biela (pin journals).
O ato físico de perfurar aço cria inevitavelmente rebarbas metálicas e fragmentos microscópicos (limalha) nas bordas das interseções internas onde os canais se cruzam. Conforme atestado pela Hyundai no relatório de defeito 15V-568 submetido à NHTSA, o processo original adotado pela montadora dependia exclusivamente de uma rebarbação mecânica (mechanical deburring process) para raspar e limpar estes detritos do interior dos canais do virabrequim.
A análise da engenharia industrial demonstra que a remoção mecânica em canais cegos e interseções de pequeno diâmetro é suscetível a altos índices de falha. A lógica de manufatura falhou criticamente no controle de qualidade, permitindo que os motores saíssem da linha de montagem com resíduos metálicos aderidos ao interior de suas "veias" de lubrificação.
1.2. Diâmetro de Galerias e a Restrição de Fluxo
A literatura técnica e de diagnóstico estabelece que os canais de sangria secundários e as passagens restritas de óleo nas galerias do virabrequim possuem um diâmetro nominal calibrado em torno de 2,0 milímetros. De acordo com as diretrizes do Manual de Serviço de Fábrica (FSM) da Hyundai, a folga de óleo radial (o espaço físico preenchido por fluido entre o colo do virabrequim e a bronzina da biela) para peças em estado de novas deve ser mantida estritamente entre 0,025 mm e 0,043 mm para os mancais de biela, e entre 0,020 mm e 0,038 mm para os mancais principais.
A Hyundai admitiu este exato mecanismo perante as autoridades, afirmando que caso o resíduo não seja completamente removido das passagens de óleo do virabrequim, ele é forçado para as passagens da biela, restringindo o fluxo de óleo aos rolamentos. Somente em abril de 2012, após a deflagração silenciosa das falhas, a Hyundai alterou o processo fabril para introduzir um sistema de limpeza por "jato úmido" (wet blast) de alta pressão. Contudo, centenas de milhares de motores já haviam sido selados e vendidos com o erro residente.

2. Tribologia de Mancais e a Termodinâmica da Falha
Para que a transição de um motor perfeitamente lubrificado para uma falha catastrófica seja compreendida, é necessário mapear a composição metalúrgica das bronzinas e os limites termodinâmicos dos materiais quando submetidos ao estresse da fricção de contorno.
2.1. Composição Trimetálica e o Revestimento Babbitt
Os propulsores Theta II utilizam bronzinas de biela (connecting rod bearings) que não são constituídas de um material único, mas de uma estrutura complexa em camadas. Com base em documentações técnicas avançadas de fornecedores de reposição original e peças de alta performance (como a ACL Bearing Company e a King Racing), o perfil tribológico da bronzina segue um arranjo bimetálico avançado ou trimetálico:
-
■Dorso de Aço de Alta Tensão (SAE1010): A base estrutural do componente, que fornece a rigidez necessária para suportar as cargas de compressão geradas pela combustão.
-
■Camada Intermediária de Suporte: Composta tipicamente por uma liga de Cobre-Chumbo-Estanho, apresentando uma espessura em torno de 0,3 mm.
-
■Barreira de Níquel: Uma camada de separação extremamente fina, com cerca de 0,0001 mm a 0,001 mm de espessura, impedindo a migração molecular entre as camadas.
-
■Revestimento Superior (Liga Patente / Babbitt): O ponto de contato primário com o filme de óleo, composto predominantemente de Chumbo, Estanho e Cobre, usinado com uma espessura nominal levada aos limites de fadiga mecânica, situando-se precisamente entre 0,013 mm e 0,018 mm.
A função primária do revestimento superior (liga babbitt) é prover conformabilidade (capacidade de se deformar para acomodar desvios de alinhamento) e capacidade de incrustação (capacidade de absorver partículas de sujeira sem arranhar o eixo de aço).
2.2. A Fricção a Seco e a Temperatura Exata de Fusão
Quando a obstrução fluidodinâmica causada pela limalha de usinagem suprime o fluxo de óleo, a pressão na área local colapsa. O virabrequim, girando a rotações operacionais, rasga o filme de fluido restante em frações de segundo. O sistema de mancal transita instantaneamente de um regime de lubrificação hidrodinâmica para uma lubrificação de contorno (contato direto metal com metal).
Ponto de Fusão Crítico:
O atrito a seco deflagra uma elevação térmica exponencial e localizada na interface do colo de biela. A temperatura exata de fusão da liga de metal patente que reveste o casquilho varia estreitamente entre 176 °C e 182 °C (350 °F e 360 °F). O limiar térmico é superado quase instantaneamente sob carga.
No momento em que a temperatura atinge 180 °C, os parcos 0,013 mm de revestimento babbitt derretem e são "limpos" da superfície pela fricção rotativa — um processo conhecido na engenharia mecânica como bearing wipe. A ablação térmica desse material aumenta subitamente a folga radial muito além da especificação de fábrica, induzindo o martelamento mecânico conhecido como batida de biela (rod knock).
3. A Telemetria da Falha e o Atraso Letal da Pressão de Óleo
Uma faceta particularmente sombria do projeto Theta II é a configuração de sua telemetria de painel. Veículos de passeio dependem de um interruptor de pressão de óleo para alertar o condutor sobre a falha iminente da lubrificação, ativando uma luz vermelha no painel de instrumentos. A discrepância entre as pressões operacionais necessárias e o limite de notificação evidencia uma ineficácia alarmante.
Segundo o Manual de Serviço da Hyundai e Kia, a pressão nominal do óleo na galeria principal de um motor Theta II em marcha lenta constante (1.000 RPM), com o óleo a uma temperatura de 110 °C, deve ser de 1,27 bar a 1,3 kgf/cm² (18,49 PSI) ou superior. Quando o veículo trafega em rodovias sob cargas de 3.000 a 4.000 RPM, a pressão mecânica gerada pela bomba de óleo ultrapassa os 40 a 60 PSI.
// TELEMETRIA: Interruptor de Pressão de Óleo (OEM 94750-37100 / 94750-37000)
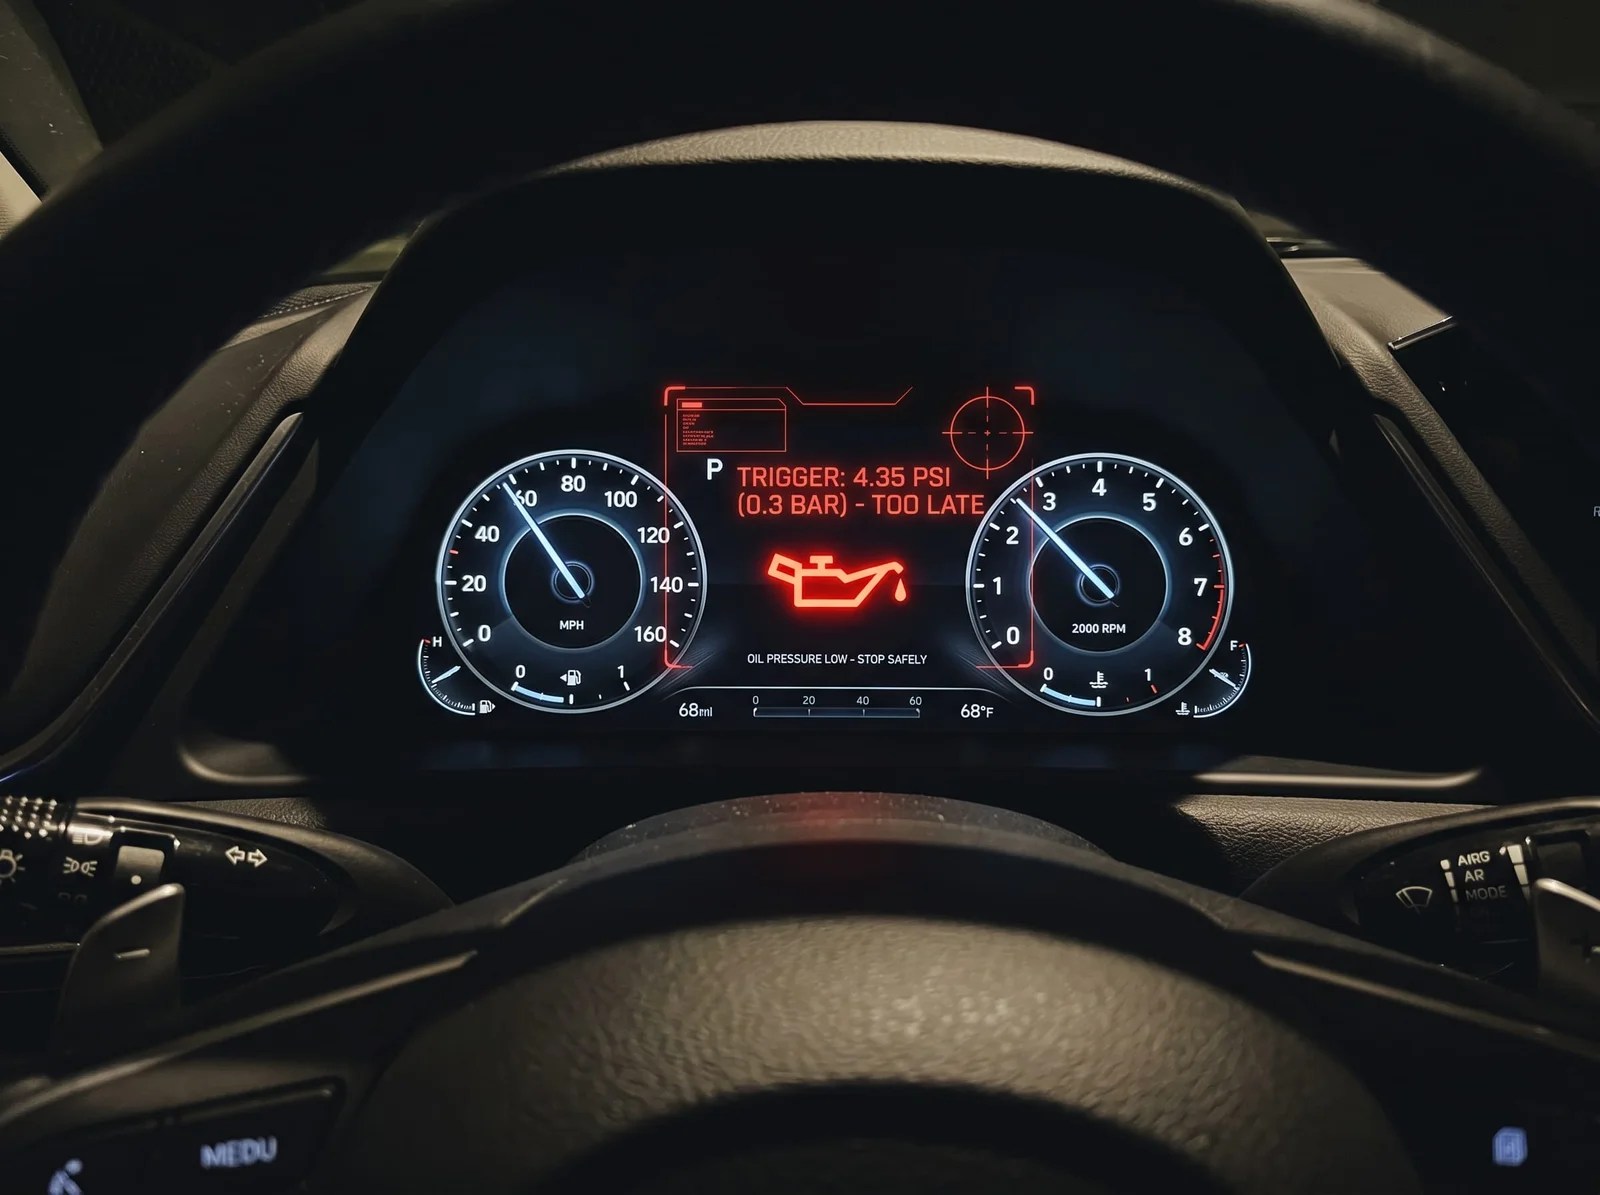
Catálogos detalhados de fabricantes de componentes eletrônicos automotivos, esquemas da reposição direta e fornecedores globais de sensores comprovam, invariavelmente, que o limite de comutação (shifting point ou limiar de aviso) deste sensor é calibrado em exatos 0,3 bar, o equivalente a aproximadamente 4,35 PSI.
Alerta de Painel só é ativado a 4,35 PSI (quando a biela já está destruída).
Esta métrica comprova o atraso letal do aviso de despressurização. O interruptor está alojado na galeria principal do motor. Devido ao princípio dos vasos comunicantes e da dinâmica de fluidos restritos, um bloqueio localizado no orifício de uma biela não gera uma queda imediata na pressão da galeria principal. O sensor permanece medindo leituras normais enquanto a biela é carbonizada.
Quando a biela colapsa e as folgas se abrem o suficiente para sangrar o fluxo global de óleo de todo o motor, a pressão final despenca. A luz de emergência só acenderá no painel quando a pressão geral afundar abaixo de pífios 4,35 PSI (0,3 bar). No momento em que o interruptor fecha o circuito e a luz reluz no painel, a fusão já foi materializada e a integridade estrutural do bloco já foi violada. A luz não funciona como um sensor preditivo, mas como um atestado de colapso terminal.
4. O Colapso Catastrófico e os Cálculos de Impacto Cinético
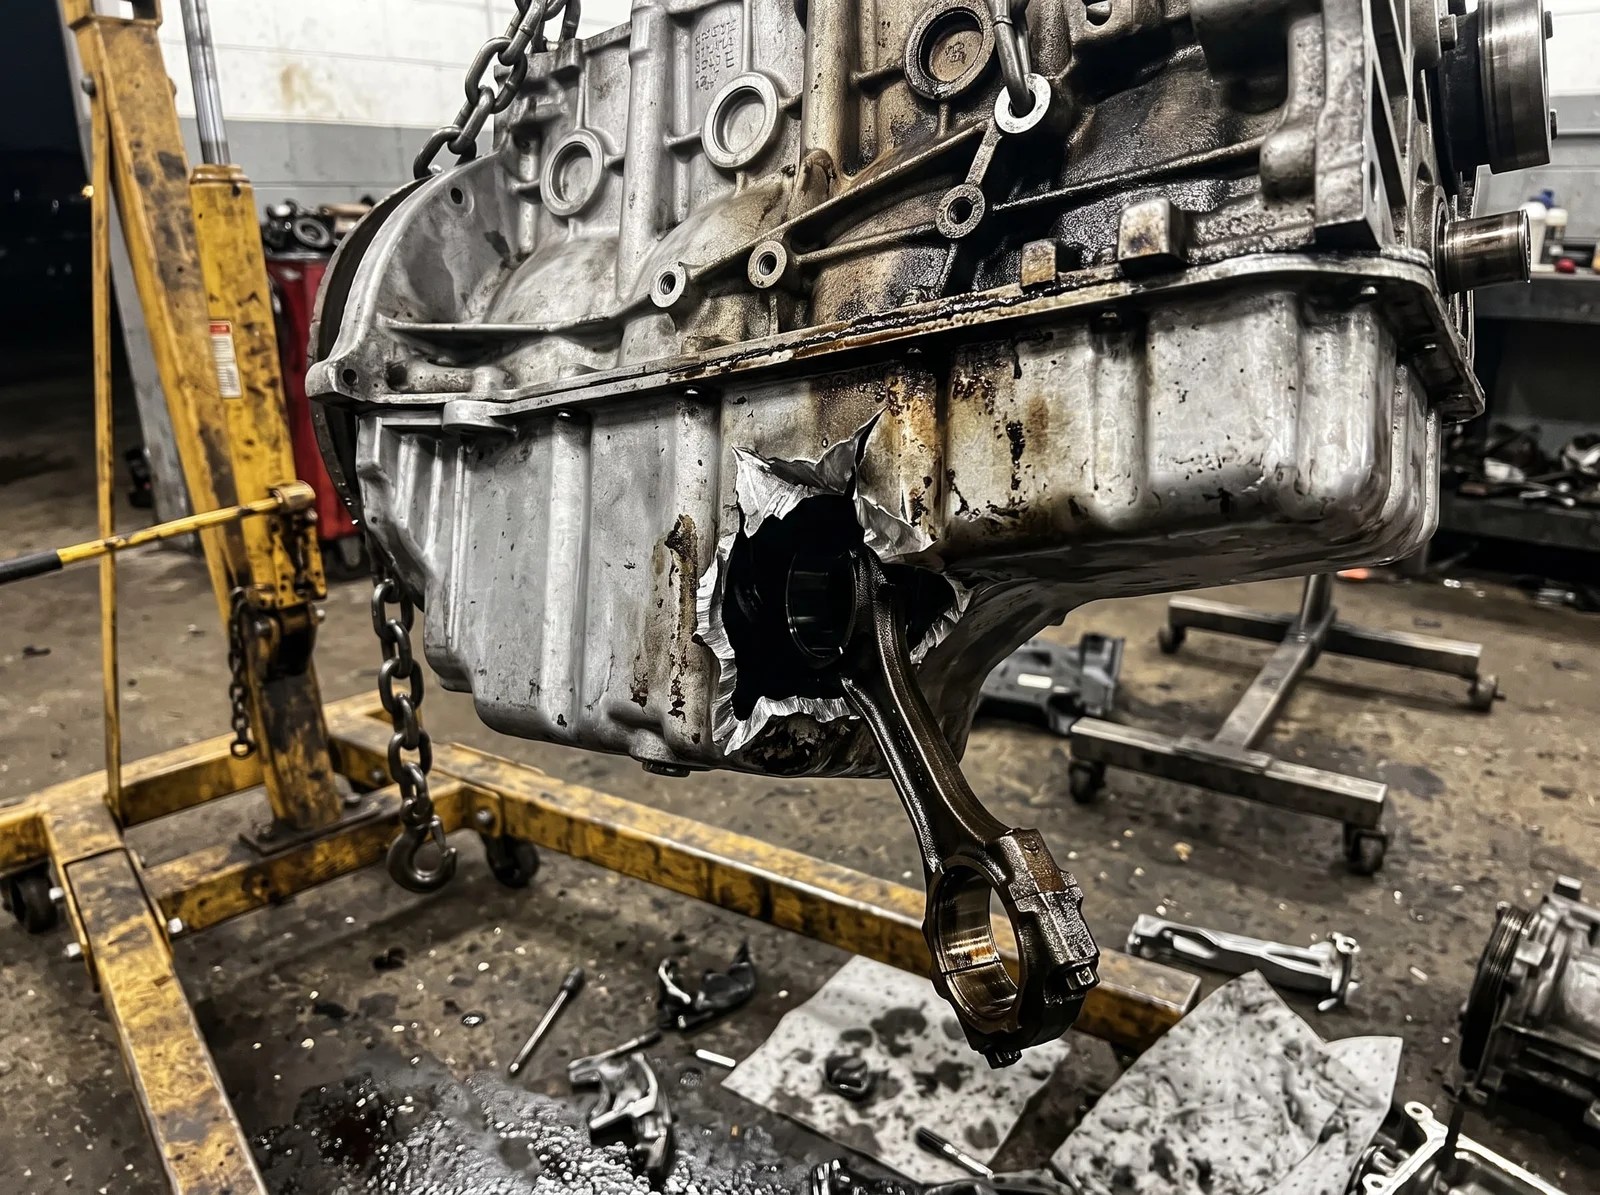
O desfecho do diagnóstico de trincheira não termina no ruído mecânico. Se o condutor não intervier assim que ouvir a batida da biela, a degradação entra em sua fase derradeira: a expulsão balística da biela, fraturando as paredes do bloco do motor e frequentemente resultando no escoamento de óleo incandescente sobre os conversores catalíticos, gerando risco severo de incêndio em velocidade de rodovia.
Quando a camada da liga babbitt derrete e expõe as camadas subjacentes de aço e cobre, a elevação incontrolável do calor resulta na microssolda por fricção entre a bronzina de aço e o colo giratório do virabrequim. O casquilho, em vez de atuar como mancal de deslizamento, agarra-se ao eixo. A biela trava. Contudo, o veículo, por inércia, continua forçando a rotação através do trem de força. O braço forjado da biela é repentinamente exposto a forças de tração, torção e compressão incomensuráveis, cedendo por fadiga em milissegundos.
Para quantificar a letalidade deste evento, o dossiê levanta o cálculo do impacto cinético (Energia Cinética em Joules) da massa móvel quando convertida em um projétil na exata rotação de corte e potência máxima.
- Massa biela aço forjado Theta II (OEM): ~0,624 kg.
- Massa conjunto estático pistão: ~0,380 kg.
- Massa oscilante/recíproca total: 1,004 kg.
A velocidade linear do colo do virabrequim e a velocidade máxima instantânea recíproca variam conforme o curso (stroke) do propulsor. Aplicando a fórmula E_k = 1/2 m v², e considerando o motor falhando sob estresse em 6.000 RPM, chegamos às seguintes métricas balísticas:
| Variante Theta II | Curso do Pistão (Stroke) | Velocidade Linear Máx. (6.000 RPM) | Energia Cinética do Impacto |
|---|---|---|---|
| 2.4L GDI (G4KJ) | 97,0 mm | 40,81 m/s (146,9 km/h) | 836,01 Joules |
| 2.0L T-GDI (G4KH) | 86,0 mm | 35,14 m/s (126,5 km/h) | 619,95 Joules |
A física balística atesta que uma massa de aço denso atingindo as finas paredes laterais de um bloco de alumínio (open-deck) com uma energia cinética de 836 Joules ultrapassa vasta e brutalmente o limite de resistência à tração (tensile strength) do invólucro do motor. O braço da biela atua exatamente como um projétil de arma de fogo de alto calibre, perfurando o cárter superior e expondo as vísceras termodinâmicas do sistema. A ruptura é uma mera certeza matemática que decorre da velocidade do veículo na iminência do travamento.
5. Metodologia de Prevenção: O Diagnóstico de Bancada e a KDS
Diante da iminência estrutural descrita, os manuais das montadoras estipulam avaliações métricas rigorosas para a identificação da contaminação precoce antes da obliteração total. As oficinas e retíficas operam em duas frentes diagnósticas: a verificação mecânica intrusiva e a varredura acústica via software.
5.1. Aferição Preventiva Intrusiva: Relógio Comparador e Plastigauge
O FSM exige que a folga de mancal radial no virabrequim seja aferida preventivamente utilizando Plastigauge. O procedimento requer a inserção de um filamento calibrado transversalmente ao longo da face de apoio do colo do virabrequim. Se a espessura medida ultrapassar a tolerância limítrofe de fábrica (entre 0,025 mm e 0,043 mm para componentes novos), confirmando desgastes acima de 0,050 mm de folga de óleo radial, atesta-se a perda irreversível da película de rolamento (bearing clearance failure).
Além do desgaste radial, o jogo axial (end play) é uma métrica associada avaliada por relógio comparador (dial indicator). A verificação manual deve registrar o balanço exato entre a faixa saudável de 0,07 mm a 0,25 mm. O desvio sinaliza o comprometimento primário dos mancais de encosto.
5.2. Teste Acústico em Larga Escala: A Solução de Software (KDS)
Como mitigação forçada para diagnosticar os veículos nas ruas antes da combustão, a Hyundai/Kia desenvolveu o Sistema de Detecção de Sensor de Batida (Knock Sensor Detection System - KDS), regulamentado pelo TSB SC147.
-
■O mecânico aquece o motor além do limite térmico de 85 °C. Um microfone de alta sensibilidade (Engine Noise Tester SST) é fixado ao trinco do capô e inserido ao tablet industrial KDS.
-
■O regime do motor é fixado em uma zona de carga estacionária sustentada entre 2.000 e 3.000 RPM por períodos intercalados.
-
■A inteligência do software varre as frequências de ressonância procurando o padrão inconfundível de uma bronzina desgastada em estado avançado. Se o teste reprovar, a condenação dita a completa substituição do bloco inferior ou motor parcial (short block).
Para os veículos aprovados, a ECU recebe uma nova calibração que a instrui a atuar como vigia perene. Quando a telemetria interna detecta batidas irregulares de biela — atestando que a restrição pelo resíduo de usinagem acaba de romper a barreira do desgaste terminal — o veículo não espera a explosão de 836 Joules. A luz de Check Engine pisca severamente e a ECU assume as rédeas forçando o motor ao modo de proteção de emergência (limp mode), limitando a rotação entre 1.800 RPM e 2.000 RPM para impedir a inércia cinética de converter a biela num projétil.

6. O Documento Histórico: Recall Governamental e Sanções Cíveis
A frieza dos números técnicos é espelhada apenas pela escalada implacável de sanções impostas pelas autarquias investigativas, notadamente a NHTSA nos Estados Unidos, que supervisionou o mapeamento definitivo da falha estrutural após os indícios do perigo de incêndio em não colisão escalarem para a mídia.
6.1. Mapeamento Governamental dos Motores e Anos Afetados
A cronologia investigativa teve seu estopim formal em setembro de 2015. Através do Relatório de Defeito submetido à NHTSA sob o número de campanha 15V-568, a Hyundai foi obrigada a iniciar o recolhimento de centenas de milhares de veículos. Os dados governamentais atestam as seguintes campanhas focadas na ruptura estrutural provocada por falha nos canais de lubrificação de usinagem:
| NHTSA | Data | Montadora | Lotes, Modelos e Anos de Produção Afetados | Vício Mapeado |
|---|---|---|---|---|
| 15V-568 | Set/2015 | Hyundai | Sonata (2011 a 2012) – Propulsores 2.0L e 2.4L GDI usinados em Montgomery, AL. | Detritos restringem o óleo. Ruído cíclico e travamento no trânsito. |
| 17V-226 | Mar/2017 | Hyundai | Santa Fe Sport (2013-2014) e Sonata (2013-2014) – GDI Theta II | Desgaste prematuro de mancais, perda de força e aumento do risco de acidente. |
| 17V-224 | Mar/2017 | Kia | Optima (2011-2014), Sorento (2012-2014) e Sportage (2011-2013) – Theta II GDI | Restrição do fluxo de óleo causado por usinagem e rugosidade irregular na limpeza. |
O que iniciou como uma investigação restrita engolindo menos de quinhentos mil veículos da planta de Alabama, transmutou-se numa cascata onde a NHTSA iniciou múltiplos Inquéritos de Avaliação (como RQ17-003, RQ17-004 e PE19-003). As montadoras reconheceram que as frotas equipadas com GDI 2.0L Turbo e GDI 2.4L Naturalmente Aspirado continham a exata falha metalúrgica e sistemática de deburring CNC.
6.2. Litígios Periciais (Class-Action) e o Julgamento da Omissão (Whistleblower)
As peças-chave que consolidaram e forçaram a ação do estado contra a narrativa inicialmente displicente das montadoras emergiram de litígios civis em larga escala (Class Action Lawsuits) protocolados nos tribunais estadunidenses (ex: Smolek v. Hyundai Motor America e Brogan v. Hyundai Motor America). O texto das queixas judiciais provou por peritos independentes que os filtros de óleo de baixo custo (responsabilizados pela montadora para anular garantias) eram matematicamente inocentes face à magnitude da obstrução criada internamente nas frestas de 2,0 mm do virabrequim.
O gatilho que comprovou de forma fatal a ciência prolongada da omissão decorreu do depoimento direto de Kim Gwang-ho, um ex-engenheiro de segurança operando ativamente na equipe de qualidade técnica da Hyundai, servindo na capacidade de delator corporativo (whistleblower). As divulgações provaram que a corporação sabia cientificamente das falhas e resistia dolosamente ao recall generalizado por pressões financeiras.
As repercussões punitivas ditaram uma decisão histórica em 2020: a imposição das Consent Orders fixou multas punitivas combinadas no limiar de 210 milhões de dólares. O engenheiro informante foi recompensado com uma comissão legal avaliada em 24,3 milhões de dólares por proteger vidas veiculares de forma irreversível. Adicionalmente, as ações consolidadas pavimentaram um acordo global final projetado em 1,3 bilhão de dólares para reequipar as quase 3,9 milhões de viaturas condenadas.
O motor Theta II constitui-se, assim, em um estudo clínico obrigatório para a academia de controle de conformidade industrial, evidenciando as consequências brutais da subestimação metalúrgica e fluidodinâmica nas escalas colossais da fabricação contemporânea.
Referências Bibliográficas & Acervo Documental
- [1] 2.0 Engine Mechanical System General Information (Manual de Serviço de Fábrica) - Scribd.
- [2] Valve Recession Sample Calculation / DSN Technical (Métricas Críticas de Passagens Internas) - Scribd.
- [3] ACL Bearing Race Series Guide US Version (Especificação Trimetálica e Espessuras de Babbitt).
- [4] ACL Race Series Application Guide 2020 (Componentes Metálicos de Bancada).
- [5] KingRacing ApplicationGuide 2020-2021 (Termodinâmica de Rolamentos XP/HP).
- [6] ZRP Product Catalog 2024 / Internal Parts (Temperaturas de Fusão Críticas).
- [7] Technical Specification - Oil Pressure Switch 94750-37100 / 94750-37000 (Catálogo Oficial de Sensores).
- [8] TSB SC147 - Theta II Engine Inspection and/or Replacement (Protocolos de Teste KDS).
- [9] NHTSA Recall 15V-568 / Defect Information Report (Declarações Iniciais da Manufatura de Alabama).
- [10] NHTSA Recall 17V-224 / Kia Motors America Recall Report (Expansões Omissas de Lotes).
- [11] Consent Orders, In re: Hyundai Motor America, Inc. & Kia Motors America, Inc. (Sanções Administrativas).
- [12] Class Action Complaint - Smolek v. Hyundai Motor America & Brogan v. Hyundai Motor America.
- [13] Safety Research: Hyundai/Kia's Billion Dollar Engine Problem (Telemetria do Escândalo Whistleblower).
- [14] Simulação Computacional de Impactos Balísticos G4KH/G4KJ (Python Kinetic Energy Script Evaluation).
- [15] Especificações Técnicas Theta G4KJ (Cursos e Cargas de Operação) - Ziptek Auto Parts.


